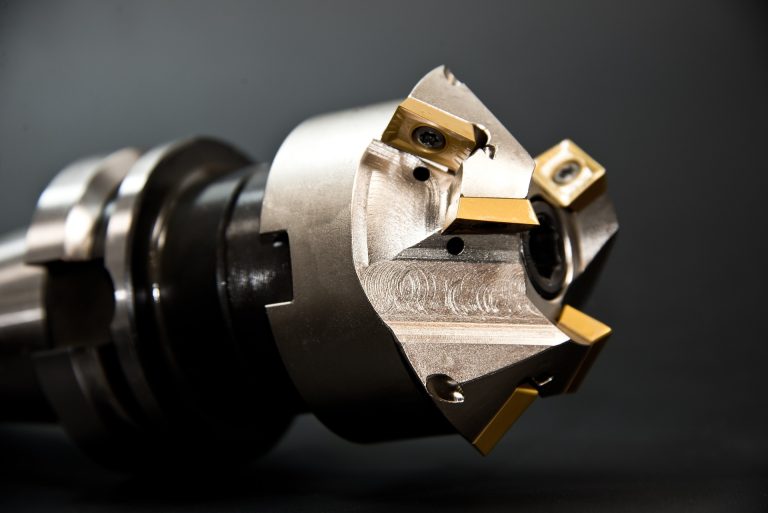
3dv نحت سكين ، المعروف أيضا باسم ثلاثي الأبعاد الخامس كبير الرأس القاطع ، هو أداة تستخدم عادة في نورث كارولاينا نحت ، مع فريدة من نوعها تفتق شقة أسفل الهيكل ، تستخدم أساسا في الكثافة المجلس ، الخشب الصلب ، الاكريليك ، بولي كلوريد الفينيل وغيرها من المواد غير المعدنية ثلاثية الأبعاد زاوية واضحة ، ثلاثي الأبعاد الخامس على شكل نحت ، نحت لوحة ، شطبة الشطب ، الخامس على شكل أخدود تشكيل وغيرها من العمليات ، يمكن معالجتها في وقت واحد على نحو سلس تأثير ثلاثي الأبعاد شطبة ، وتستخدم على نطاق واسع في الاعلان نحت ، النجارة الديكور ، عملية الإنتاج وغيرها من المجالات . من أجل ضمان دقة الآلات ، المنتج النهائي الملمس و خدمة الحياة من أدوات القطع ، يجب أن تتبع بدقة عملية موحدة ، وتوحيد كل عملية بالقطع .
إعداد التفتيش قبل بالقطع هو الأساس لضمان جودة الحفر ، المهمة الرئيسية هي التحقق من حالة أداة . قبل الاستخدام ، من الضروري أن نلاحظ بعناية شفرة ، شفرة تلميح ، أداة القطع ككل ، لمعرفة ما إذا كان هناك أي مشاكل في حافة الانهيار ، الفجوة ، والطلاء ، وما إلى ذلك ، إذا كان شقة أسفل من طرف أداة سليمة ، مرة واحدة أداة الكسر يحتاج إلى استبداله على الفور ، لتجنب الشغل الحواف ، تفاوت في العمق ، حرق المحلية وغيرها من القضايا . وفي الوقت نفسه ، يجب التأكد من دقة مواصفات أداة ، بما في ذلك أداة عرقوب القطر ، أداة زاوية كاملة ( 60 درجة ، 90 درجة ، 120 درجة تستخدم عادة المواصفات ) ، أقصى عرض شفرة مسطحة القاع عرض أداة تلميح ، ثم برامج إعداد المعلمة يجب أن تكون مطابقة تماما مع المعلمات الفعلية من أداة القطع ، وهذا هو شرط أساسي لتجنب الإفراط في قطع وتصنيع الآلات الفشل .
أداة التثبيت هو أيضا مهم مثل الشغل التثبيت . الغبار والحطام في إيه تشاك يجب تنظيفها قبل التثبيت ، وبالتالي ضمان سطح نظيف وخالية من أشتات عند التثبيت ، لقط طول مقبض السكين يجب أن لا يكون أقل من 15 ملم . بعد الانتهاء من تركيب أداة ، أداة تركيز يجب فحصها ، و تركيز الانحراف يمكن أن يؤدي إلى اهتزاز أداة ، أداة حرق ، أداة ارتداء السريع ، وهلم جرا . الشغل يجب أن توضع على نحو سلس قبل المعالجة ، من خلال امتصاص فراغ أو الضغط على لوحة ثابتة بحزم ، لضمان أن لوحة تعلق على طاولة منحوتة ، لا تفقد ، مشوه الحافة ، وفي الوقت نفسه تنظيف الجدول بقايا نشارة الخشب ، الحطام ، لتجنب التأثير على الشغل التسطيح وتجهيز الدقة . وأخيرا الانتهاء من دقة المحاذاة ، Z – المحور محاذاة سطح المواد ، بعد استبدال أدوات القطع ، يجب إعادة تعيين أداة قفل س ص محور الشغل نقطة مرجعية لضمان دقة بالقطع الأصلية .
قطع الطريق المعلمة الإعداد هو جوهر 3dv نحت أداة ، والتي تختلف عن التقليدية خط واحد نحت ، أداة يجب أن تختار زاوية واضحة ثلاثية الأبعاد تجهيز الطريق لتتناسب مع التيار الرئيسي نحت البرمجيات ، مثل الدقة نحت ، نحت wentai و vcarve . . . . . . . عند إدخال المعلمات ، وملء في زاوية كاملة ، أقصى عرض الحافة ، شقة أسفل عرض أداة تلميح وفقا صارمة مع البيانات الفعلية من أداة قطع ، تذكر أن عمق الحفر محدودة من قبل عرض أداة قطع ، أعمق عمق ، أكبر عرض فتحة الخامس ، ممنوع منعا باتا في تحديد عمق المعالجة تتجاوز الحد من عرض أداة قطع الحافة . تجهيز المعلمات يجب أن تكون مناسبة بشكل معقول ، عندما التقليدية 6mm مقبض 90 ° 3dv القاطع المستخدمة في تجهيز الكثافة المجلس ، سرعة دوران المغزل هو مجموعة من 18000 إلى 24000 دورة في الدقيقة ، تغذية السرعة التي تسيطر عليها من 1500 إلى 3000mm / دقيقة ، وانخفاض تغذية القاطع هو تعديل من 500 إلى 1000mm / دقيقة . معالجة الخشب الصلب يحتاج إلى خفض معدل التغذية بشكل صحيح ، مادة الأكريليك يحتاج إلى خفض سرعة الدوران و مطابقة مع تبريد الهواء ، ومنع المواد من الذوبان و الانضمام إلى حافة السكين ، من الصعب المواد غير المعدنية تحتاج إلى طبقات أسفل السكين ، سكين واحد وقف الحفر العميق . وفي الوقت نفسه ، قطع مائل هو اختيار طريقة لتجنب انهيار حاد بسبب عمودي اللكم ، والانتهاء من خطوة التحكم في 0.05 إلى 0.1 ملم ، لضمان سلاسة سطح مائل بدون حواف ، وتجهيز الطريق يتبع مبدأ إعطاء الأولوية إلى الداخل و الخارج و الحروف الصغيرة ، وتجنب الثانوية فرك على الانتهاء من السطح ، بعد الانتهاء من إعداد المعلمة ، يجب محاكاة معاينة ، والتحقق من قطع السكتة الدماغية ، وغيرها من المشاكل .
في الواقع ، يجب أن تتبع إجراءات التشغيل القياسية ، محاكاة دقيقة ، ثم الإخراج تجهيز قطع الطريق ، أولا رفع Z – المحور فارغة تشغيل اختبار ، والتحقق من س ص المحور السكتة الدماغية ، والتأكد من عدم وجود خطر الاصطدام . إزالة الغبار أو معدات تبريد الهواء يمكن أن تفتح في العملية برمتها ، وقطع رقائق الخشب والغبار يمكن تفريغها في الوقت المناسب لمنع تراكم الحطام والاحتكاك والتدفئة ، مما تسبب في حرق الشغل و المواد اللاصقة على حافة القطع . قبل المعالجة الرسمية ، يجب أن تعطي الأولوية إلى استخدام مواد النفايات اختبار نحت ، والتحقق من التسطيح ، عمق الحفر ، حافة لدغ من الخامس الأخدود ، وضبط سرعة دوران وتغذية المعلمات وفقا لاختبار تأثير الحفر ، ثم جعل دفعة تجهيز . في عملية التصنيع ، حالة تشغيل المعدات لوحظ في كل عملية ، حتى قطع الصوت هو الضوء الطبيعي ، إذا كان هناك ثقب الاهتزاز ، صوت غير طبيعي الاهتزاز سكين ، والمعدات يجب أن تكون على الفور وقفها ، مشاكل كتر تحامل ، لوحة التثبيت ، إعداد المعلمة ، وما إلى ذلك يتم التحقيق فيها ، ثم تجهيز مستمر بعد التعديل .
الانتهاء من تجهيز وصيانة يومية لا يمكن تجاهلها . بعد الانتهاء من الحفر ، أولا رفع محور Z إلى ارتفاع آمن ، ثم وقف تشغيل المغزل ، المغزل لا تزال تماما بعد إزالة الشغل . بقايا لدغ طفيفة على سطح قطعة العمل ، يمكن أن تكون على طول نسيج من المواد مع غرامة الصنفرة برفق مصقول وتقليم ، وتحسين جودة المنتج النهائي . وفي الوقت نفسه ، يجب أن نضع في اعتبارنا أن استخدام السكاكين من المحرمات ، 3dv نحت السكاكين لا تنطبق إلا على المواد غير المعدنية ، وتجهيز المعادن ، والحجر وغيرها من المواد الصلبة ممنوع منعا باتا . لا يمكن أن تستخدم على نطاق واسع طحن الطائرة ، فقط من أجل تشكيل الخامس ، ثلاثي الأبعاد تنظيف زاوية التكنولوجيا الخاصة . القضاء على سرعة عالية قطع ، قطع كبيرة الحجم ، وتجنب قطع حافة الانهيار والأضرار . فائدة نموذج يحتوي على مزايا تنظيف شفرة الحطام في الوقت المناسب بعد الاستخدام اليومي ، تخزين أداة القطع بشكل صحيح ، وتجنب ضرب من حافة القطع ، والتحقق من حالة تآكل أداة القطع بانتظام ، واستبدال أداة القطع في الوقت المناسب عندما تآكل خطير ، ليس فقط ضمان استقرار جودة المنتج النهائي من نحت ، ولكن أيضا على نحو فعال إطالة عمر خدمة أداة القطع ، وخفض تكلفة التصنيع .